

وبلاگ
۵ علت اصلی افت کیفیت در بافت توری پرسی

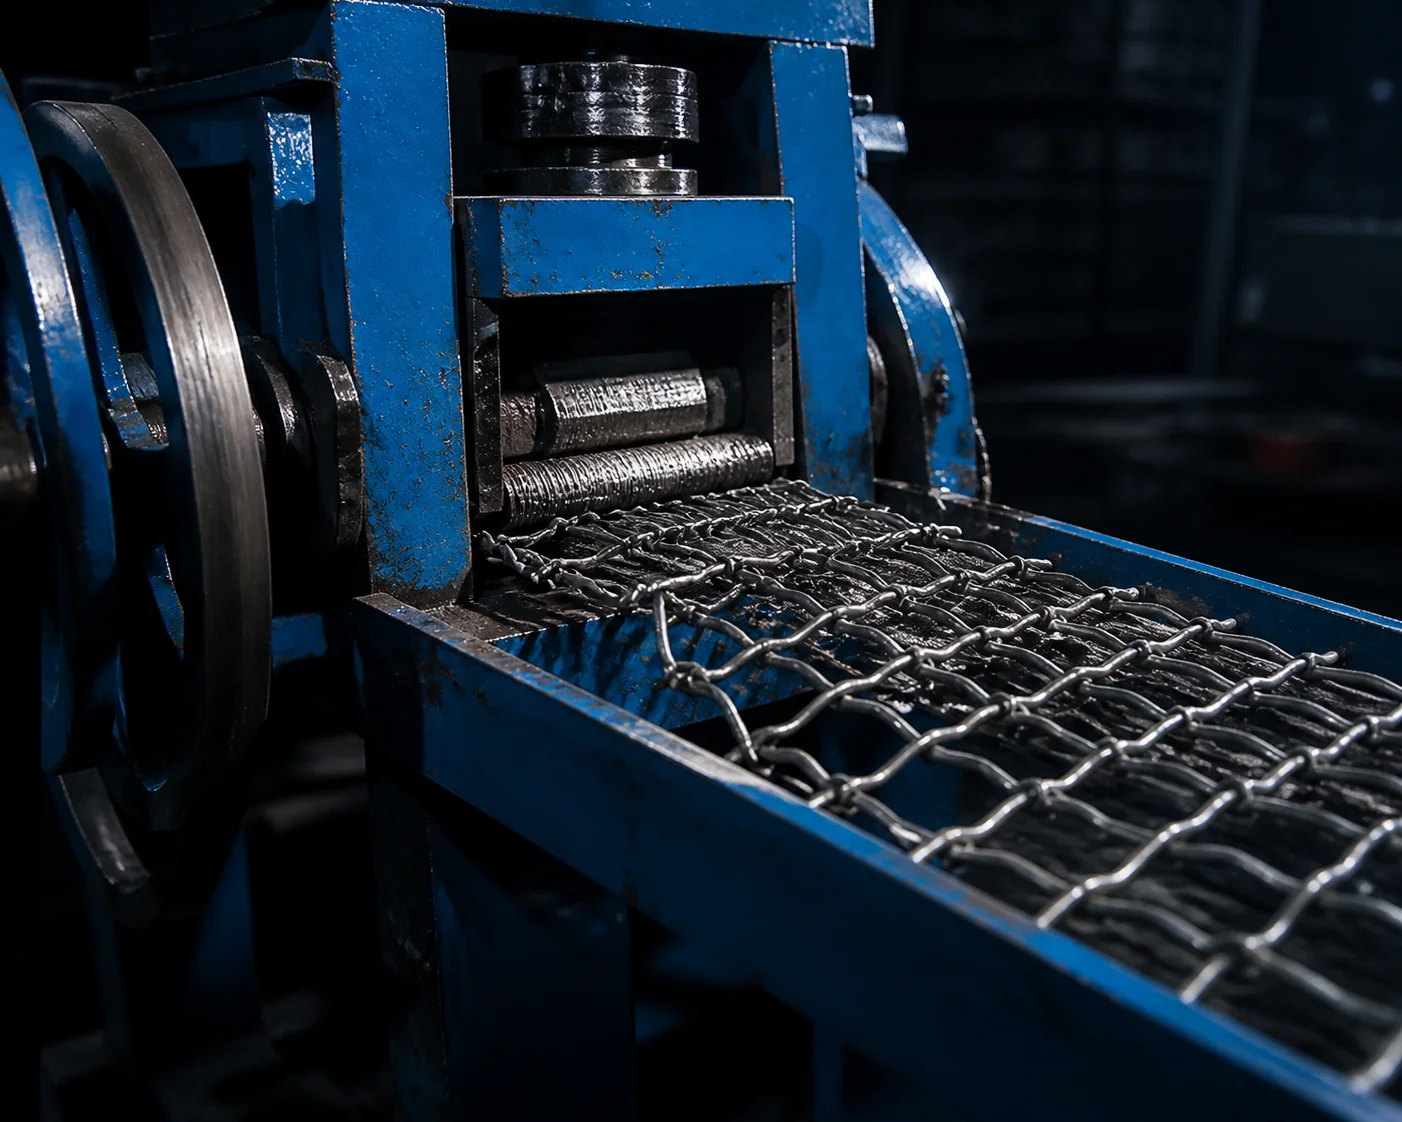
در تولید توری پرسی، افت کیفیت بافت معمولاً بهصورت تغییر در یکنواختی چشمهها، شل شدن بافت، موجدار شدن سطح، اختلاف در زاویه یا کاهش دقت فشردگی دیده میشود. این مشکلات همیشه به یک قطعه خاص محدود نیستند و در بسیاری از موارد از ترکیب چند عامل مثل تنظیم نادرست دستگاه، کیفیت نامناسب مفتول ورودی، فرسودگی قطعات، خطای اپراتور یا همراستا نبودن بخشهای مکانیکی ایجاد میشوند.
در این مقاله، ۵ علت اصلی افت کیفیت در بافت توری پرسی را بررسی میکنیم و برای هر مورد، نشانههای خرابی، روش عیبیابی و نکات تنظیم را بهصورت کاربردی توضیح میدهیم. اگر قصد خرید یا بررسی فنی دستگاه توری پرسی را دارید، این راهنما میتواند برای مهندسان تولید، اپراتورها و مسئولان فنی کارگاه مفید باشد.
افت کیفیت در بافت توری پرسی دقیقاً یعنی چه؟
کیفیت توری پرسی فقط به ظاهر نهایی آن محدود نمیشود. در تولید صنعتی، کیفیت زمانی مطلوب است که چشمهها یکنواخت باشند، خطوط بافت منظم بمانند، مفتولها در جای درست خود قفل شوند و محصول نهایی در برابر تنشهای معمول کاربری دچار بازشدگی یا اعوجاج نشود.
وقتی کیفیت بافت افت میکند، معمولاً یکی یا چند مورد از نشانههای زیر دیده میشود:
- چشمهها اندازه یکسان ندارند.
- بافت در برخی نقاط شلتر یا سفتتر است.
- سطح توری صاف و یکنواخت نیست.
- مفتولها در برخی نقاط خوب درگیر نمیشوند.
- لبهها یا گوشهها نسبت به بخش میانی کیفیت پایینتری دارند.
- در طول تولید، خروجی دستگاه نوسان دارد.
این علائم معمولاً بهجای یک ایراد ساده، نشانه اختلال در تنظیمات، تغذیه مفتول، قالبها، فشار پرس یا سلامت بخشهای مکانیکی دستگاه هستند.
۱) تنظیم نبودن فشار و فشردگی بافت
یکی از رایجترین علتهای افت کیفیت، تنظیم نبودن فشار یا میزان فشردگی در فرآیند بافت است. اگر فشار کم باشد، مفتولها بهخوبی در هم نمینشینند و توری حالت شل و ناپایدار پیدا میکند. اگر فشار بیش از حد باشد، ممکن است مفتولها دچار آسیب سطحی شوند یا چشمهها از حالت یکنواخت خارج شوند.
نشانههای این مشکل
- شل بودن بافت در بعضی نقاط
- فشردگی بیش از حد و لهشدگی موضعی
- تغییر در ابعاد چشمه
- فشار نامتوازن در عرض توری
نحوه عیبیابی و تنظیم
- تنظیمات فشار را با وضعیت واقعی مفتول ورودی تطبیق دهید.
- عملکرد پرس یا بخش فشردهساز را در چند نوبت و با نمونه آزمایشی بررسی کنید.
- اگر کیفیت در یک سمت بهتر از سمت دیگر است، همراستایی و تراز دستگاه را کنترل کنید.
- در صورت تغییر جنس یا قطر مفتول، تنظیمات قبلی را مبنا قرار ندهید و دوباره تنظیم کنید.
در بسیاری از کارگاهها، افت کیفیت از جایی شروع میشود که اپراتور برای سرعت بیشتر، تنظیم فشار را بدون کنترل دقیق تغییر میدهد.
۲) کیفیت نامناسب مفتول ورودی
حتی اگر دستگاه در وضعیت مناسب کار کند، کیفیت مفتول ورودی نقش مستقیم در کیفیت توری پرسی دارد. مفتولی که قطر یکنواخت نداشته باشد، سطح آن زبر یا دارای تغییرات موضعی باشد، یا در فرآیند تأمین و انبارش دچار تابخوردگی شده باشد، میتواند باعث اختلال در بافت شود.
نشانههای این مشکل
- تغییرات تکرارشونده در چشمهها
- گیرکردن یا حرکت ناهماهنگ مفتول در مسیر تولید
- تغییر کیفیت در بخشهایی از رول یا شیت توری
- افزایش ضایعات در طول شیفت کاری
نحوه عیبیابی و تنظیم
- مفتول ورودی را از نظر یکنواختی قطر و سطح بررسی کنید.
- از تأمینکننده بخواهید مشخصات ماده اولیه را ثابت و قابلردیابی نگه دارد.
- در شروع تولید، حتماً چند متر اول خروجی را بهعنوان نمونه کنترل کیفیت بررسی کنید.
- اگر کیفیت مفتول متغیر است، تنظیمات دستگاه را روی بدترین حالت ممکن نمیتوان بهطور دائمی نگه داشت؛ باید ماده اولیه اصلاح شود.
در عمل، بسیاری از خطاهایی که به دستگاه نسبت داده میشوند، در واقع از نوسان کیفیت مفتول یا آمادهسازی نامناسب آن قبل از ورود به خط ناشی میشوند.
۳) فرسودگی یا عدم همراستایی قطعات بافت و پرس
در دستگاه توری پرسی، سلامت قطعاتی که وظیفه هدایت، پرس و شکلدهی را برعهده دارند بسیار مهم است. اگر قالبها، سطوح تماس، رولها یا بخشهای هدایتکننده دچار سایش، لقی یا عدم همراستایی شوند، بافت نهایی از حالت منظم خارج میشود.
نشانههای این مشکل
- ایجاد موج در بافت توری
- تغییر پیوسته در کیفیت محصول
- افزایش صدای غیرعادی در حین کار
- لرزش در بخشهای مکانیکی
- اختلاف کیفیت بین ابتدای تولید و ادامه آن
نحوه عیبیابی و تنظیم
- لقی قطعات متحرک را بهصورت دورهای بررسی کنید.
- تراز بودن مسیر عبور مفتول و بخشهای هدایتکننده را کنترل کنید.
- در صورت مشاهده سایش غیرعادی، از ادامه تولید با همان وضعیت خودداری کنید.
- تعویض یا تنظیم قطعات فرسوده باید طبق دستورالعمل سازنده انجام شود.
اگر دستگاه پس از مدتی استفاده، بهتدریج از کیفیت اولیه فاصله گرفته است، فرسودگی قطعات یکی از اولین مواردی است که باید بررسی شود.
۴) تنظیم نبودن تغذیه مفتول و کشش مسیر ورودی
تغذیه نادرست مفتول یکی از عوامل پنهان اما مهم در افت کیفیت بافت است. اگر کشش ورودی بیش از حد باشد، مفتول ممکن است تحت تنش نامناسب قرار بگیرد و اگر کشش کم یا ناپایدار باشد، مفتول در مسیر بافت بهدرستی کنترل نمیشود. در هر دو حالت، نتیجه میتواند چشمههای نامنظم و بافت ناپایدار باشد.
نشانههای این مشکل
- نوسان در فاصله چشمهها
- جمعشدگی یا کشیدگی موضعی در توری
- اختلال در ورود یکنواخت مفتول به بخش بافت
- تغییر کیفیت در سرعتهای مختلف تولید
نحوه عیبیابی و تنظیم
- مسیر ورودی مفتول را از نظر اصطکاک، گیرکردن و انحراف بررسی کنید.
- تنش ورودی را متناسب با نوع مفتول و مدل دستگاه تنظیم کنید.
- در سرعتهای مختلف، یکنواختی تغذیه را کنترل کنید.
- اگر در شروع کار کیفیت مناسب است اما در ادامه افت میکند، مشکل میتواند از تغذیه یا جمعشدن تنش در مسیر باشد.
در بسیاری از موارد، اپراتور برای حل مشکل، فقط بخش بافت را تنظیم میکند؛ در حالی که منشأ ایراد در مسیر تغذیه است.
۵) خطای اپراتوری و نبود کنترل کیفیت حین تولید
حتی دستگاهی که از نظر مکانیکی سالم است، اگر با تنظیمات نادرست یا بدون کنترل مرحلهبهمرحله کار کند، خروجی یکنواختی نخواهد داشت. تنظیم اشتباه سرعت، بیتوجهی به تغییر نوع مفتول، کنترل نکردن نمونه اولیه و ادامه تولید بعد از مشاهده ایراد، از خطاهای رایج اپراتوری هستند.
نشانههای این مشکل
- افت کیفیت فقط در برخی نوبتهای کاری
- تفاوت محسوس بین اپراتورهای مختلف
- کاهش کیفیت بعد از تعویض رول یا تغییر سفارش
- تولید ضایعات در ابتدای هر شیفت
نحوه عیبیابی و تنظیم
- برای هر سفارش، یک روال تنظیم و نمونهگیری مشخص تعریف کنید.
- اپراتور باید تغییرات کیفیت را سریع تشخیص دهد و تولید را کورکورانه ادامه ندهد.
- اگر نوع مفتول، ابعاد چشمه یا سفارش تغییر میکند، تنظیمات قبلی را مبنای قطعی قرار ندهید.
- ثبت خطاها و نتایج تنظیمات قبلی میتواند به کاهش ضایعات کمک کند.
بهطور معمول، بخشی از افت کیفیت در کارگاهها نه به خرابی دستگاه، بلکه به نبود استاندارد عملیاتی مشخص برای اپراتور مربوط میشود.
چکلیست سریع عیبیابی دستگاه توری پرسی
اگر کیفیت بافت افت کرده است، این موارد را بهترتیب بررسی کنید:
- وضعیت مفتول ورودی از نظر قطر، سطح و یکنواختی
- تنظیم فشار و میزان فشردگی بافت
- تراز و همراستایی بخشهای مکانیکی
- سایش یا لقی قطعات متحرک
- تنش و تغذیه مفتول در مسیر ورودی
- کیفیت عملکرد اپراتور و نمونهگیری اولیه
- تغییرات ایجادشده بعد از تعویض سفارش یا تغییر سرعت تولید
مهمترین تفاوت بین تنظیم درست و تنظیم اشتباه چیست؟
تنظیم درست، دستگاه را بهگونهای در وضعیت پایدار قرار میدهد که با تغییرات عادی تولید، کیفیت خروجی تا حد زیادی حفظ شود. اما تنظیم اشتباه معمولاً فقط در همان لحظه مشکل را پنهان میکند و در ادامه باعث ضایعات بیشتر، فرسودگی زودتر قطعات و نوسان کیفیت میشود.
| وضعیت | نتیجه محتمل | اقدام پیشنهادی |
|---|---|---|
| فشار کم | بافت شل و ناپایدار | افزایش تدریجی و کنترلشده فشار |
| فشار زیاد | لهشدگی، آسیب سطحی یا اختلال در چشمه | کاهش فشار و بازبینی تنظیمات |
| مفتول نامرغوب | نوسان کیفیت و افزایش ضایعات | کنترل ورودی مواد اولیه |
| قطعات فرسوده | لرزش، صدای غیرعادی و بافت نامنظم | بازدید فنی و سرویس دورهای |
| تغذیه ناپایدار | تغییر ابعاد چشمه و افت یکنواختی | بررسی مسیر ورودی و تنش مفتول |
نکات مهم برای تنظیم و نگهداری دستگاه
برای اینکه کیفیت بافت توری پرسی در سطح قابل قبول باقی بماند، فقط عیبیابی کافی نیست؛ نگهداری پیشگیرانه هم اهمیت زیادی دارد. در بسیاری از کارگاهها، مشکلات زمانی جدی میشوند که سرویس دورهای به تعویق میافتد.
- بازدید منظم قطعات متحرک و نقاط اصطکاک
- بررسی همراستایی اجزای اصلی دستگاه
- کنترل وضعیت سطوح تماس و قطعات درگیر با مفتول
- پاکسازی مسیرهای عبور مواد اولیه
- ثبت تغییرات کیفیت خروجی در هر شیفت
- تنظیم دستگاه متناسب با نوع سفارش جدید
اگر دستگاه برای سفارشهای متنوع استفاده میشود، بهتر است هر تغییر در نوع مفتول یا ابعاد چشمه با تنظیم مجدد و نمونهگیری اولیه همراه باشد.
نکات ایمنی در زمان عیبیابی و تنظیم
در زمان بررسی و تنظیم دستگاه توری پرسی، رعایت اصول ایمنی ضروری است. هرگونه سرویس، تنظیم یا تعمیر باید با قطع کامل انرژی و طبق دستورالعمل سازنده انجام شود.
- قبل از تنظیم یا تعمیر، دستگاه را از منبع انرژی جدا کنید.
- از نزدیک کردن دست و ابزار به بخشهای متحرک خودداری کنید.
- حفاظها و پوششهای ایمنی را حذف نکنید.
- اپراتور باید آموزش کافی برای کار با دستگاه داشته باشد.
- در صورت مشاهده صدای غیرعادی، لرزش شدید یا عملکرد ناپایدار، تولید را متوقف کنید.
تنظیمات فنی حساس بهتر است توسط فرد متخصص یا تکنسین آشنا با ساختار دستگاه انجام شود.
جمعبندی
افت کیفیت در بافت توری پرسی معمولاً از پنج عامل اصلی ناشی میشود: تنظیم نبودن فشار بافت، کیفیت نامناسب مفتول ورودی، فرسودگی یا عدم همراستایی قطعات، تنظیم نبودن تغذیه و کشش مسیر ورودی و خطای اپراتوری یا نبود کنترل کیفیت حین تولید. اگر این موارد بهصورت سیستماتیک بررسی شوند، بسیاری از مشکلات تولید بدون تعویضهای غیرضروری و هزینههای اضافی قابل مدیریت هستند.
برای انتخاب یا بررسی فنی دستگاه توری پرسی، توجه به نوع محصول نهایی، شرایط کارگاه، کیفیت ماده اولیه و دقت تنظیمات از خودِ قیمت مهمتر است. دستگاه مناسب، دستگاهی است که با نیاز واقعی تولید هماهنگ باشد و امکان تنظیم پایدار و کنترل کیفیت را فراهم کند.
دعوت به اقدام
اگر در خط تولید توری پرسی با افت کیفیت، نوسان در بافت یا نیاز به تنظیم دقیق دستگاه مواجه هستید، میتوانید مشخصات پروژه، نوع مفتول، ابعاد چشمه و شرایط کارگاه خود را برای کارشناسان صنعتگران برتر ارسال کنید تا بررسی فنی و پیشنهاد متناسب با نیاز شما انجام شود.
پرسشهای متداول
چرا چشمههای توری پرسی یکنواخت نمیشوند؟
این مشکل معمولاً به تنظیم نبودن فشار، نوسان در تغذیه مفتول، فرسودگی قطعات یا کیفیت نامناسب ماده اولیه مربوط است.
آیا فقط با تغییر سرعت دستگاه میتوان کیفیت را بهتر کرد؟
خیر. سرعت باید با شرایط ماده اولیه، تنظیمات دستگاه و سلامت قطعات هماهنگ باشد. تغییر سرعت بدون اصلاح سایر عوامل معمولاً مشکل را حل نمیکند.
مهمترین بخش در عیبیابی افت کیفیت چیست؟
اولین بررسی باید روی ماده اولیه، تنظیم فشار، همراستایی قطعات و وضعیت تغذیه مفتول انجام شود، چون این عوامل بیشترین تأثیر را بر یکنواختی بافت دارند.
آیا فرسودگی قطعات همیشه با صدای غیرعادی همراه است؟
نه همیشه. گاهی افت کیفیت بافت قبل از ایجاد صدای واضح دیده میشود. به همین دلیل بازدید دورهای اهمیت زیادی دارد.
چه زمانی باید از تکنسین متخصص کمک گرفت؟
وقتی تنظیمات معمول نتیجه نمیدهد، کیفیت خروجی نوسان شدید دارد یا احتمال خرابی مکانیکی و عدم همراستایی وجود دارد، بررسی توسط فرد متخصص ضروری است.
آیا کیفیت مفتول ورودی واقعاً تا این حد مهم است؟
بله. اگر مفتول یکنواخت نباشد یا سطح آن مشکل داشته باشد، حتی دستگاه خوب هم نمیتواند خروجی کاملاً پایدار تولید کند.