

كيف تعمل آلة سحب الأسلاك؟ شرح تفصيلي لمراحل الإنتاج

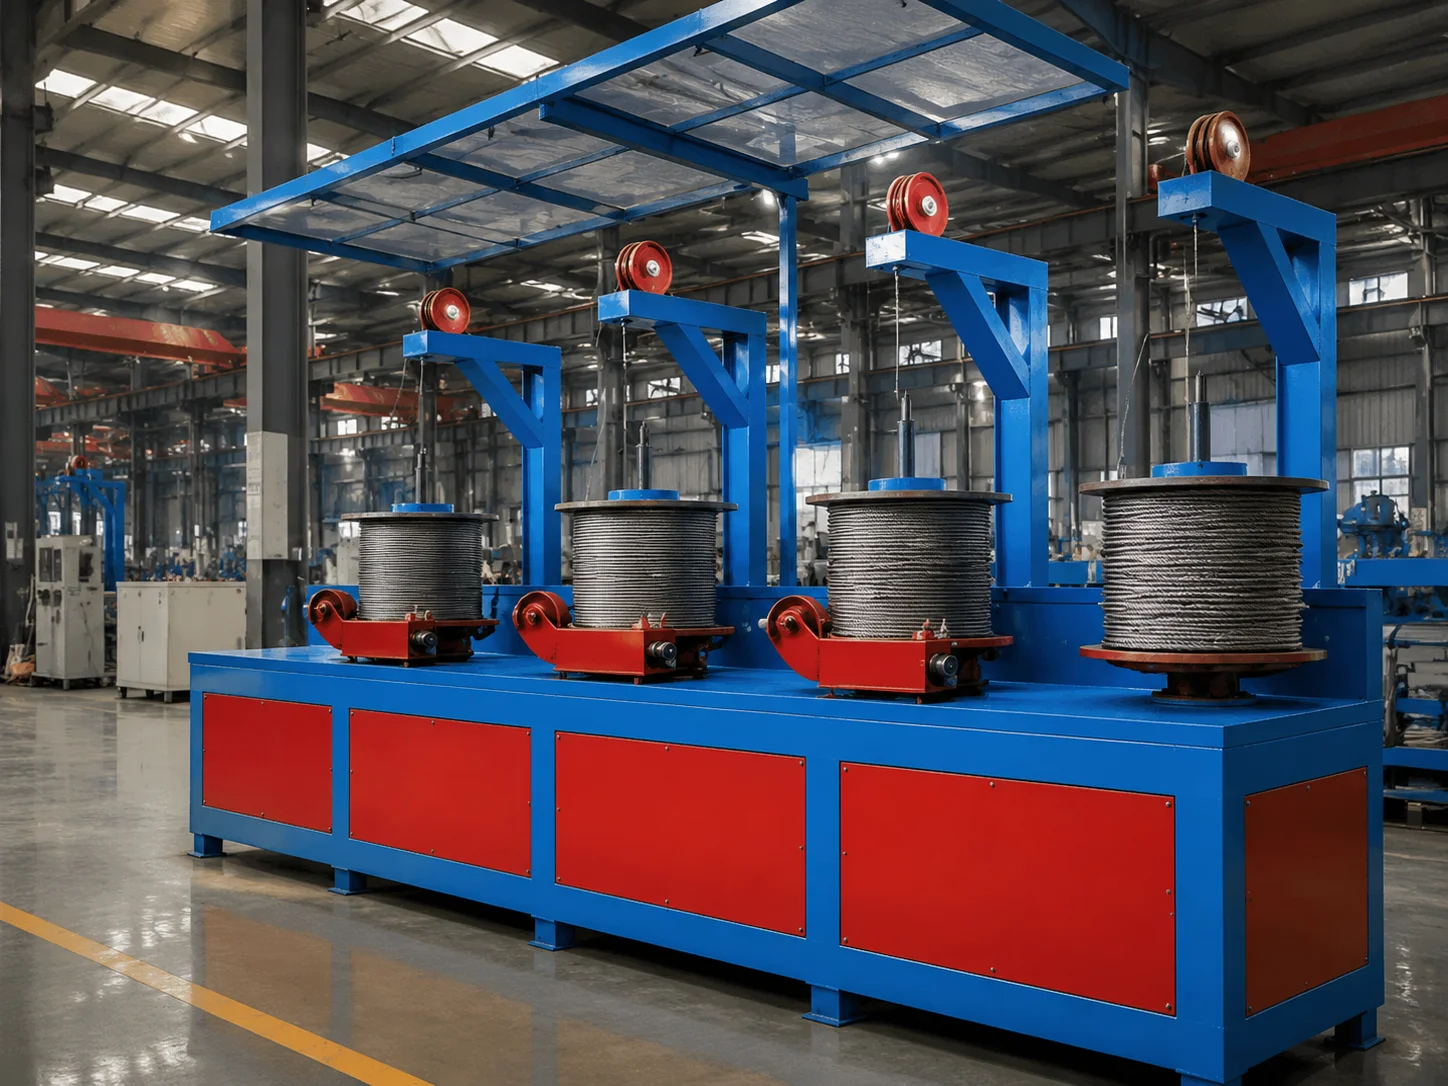
تُعد آلة سحب الأسلاك العمود الفقري للصناعات السلكية والمعدنية، حيث تعتمد عليها المصانع في تقليل أقطار أسلاك الحديد الخام وتجهيزها للاستخدامات الصناعية والإنشائية المختلفة. تعتمد هذه العملية الميكانيكية الدقيقة على تمرير السلك المعدني عبر قوالب سحب متدرجة تحت قوى شد محسوبة هندسياً، بهدف تقليص القطر وزيادة الطول وتحسين الخواص الميكانيكية للصلب. تقدم شركة صنعتگران برتر حلولاً متقدمة في تصنيع وتطوير معدات معالجة الأسلاك لتلبية احتياجات المصانع والورش الصناعية في العراق والكويت والبحرين وسلطنة عُمان وفق أعلى معايير الكفاءة الهندسية.
ما هي آلة سحب الأسلاك وما هو مبدأ عملها الأساسي؟
تقوم آلة سحب الأسلاك على مبدأ التشكيل اللدن للمعادن على البارد (Cold Drawing)، حيث يتم إدخال لفائف الصلب الخام (Wire Rod) وسحبها تدريجياً عبر فتحات قوالب مصنوعة من مواد فائقة الصلادة مثل كربيد التنجستن. يؤدي مرور السلك عبر فتحة القالب ذات القطر الأصغر إلى ضغط المقطع العرضي للسلك وتمدده طولياً، مع إعادة ترتيب البنية البلورية للحديد لزيادة قوة الشد والصلابة السطحية.
تعتمد الماكينات الحديثة على منظومة سحب متعددة المراحل تتألف من 5 طبول رئيسية (Capstans)، حيث تقوم الطبول الأربعة الأولى بمهمة السحب وتقليل القطر المتتابع لتجنب الإجهادات الميكانيكية الحادة، بينما يُخصص الطبل الخامس لعملية التجميع ولف السلك النهائي بجودة عالية وانتظام دقيق.
مواصفات المواد الخام وأقطار التغذية
تتعامل خطوط السحب المتطورة مع نطاق واسع من المواد الخام لتلبية متطلبات المنتجات المتنوعة، وتشمل المواصفات الفنية للتغذية ما يلي:
- المواد الخام المستخدمة: لفائف الصلب والحديد الخام (Wire Rod) وأسلاك الحديد منخفضة أو متوسطة الكربون.
- أقطار التغذية الأولية: تشمل الأقطار القياسية 5.5 ملم، 6.5 ملم، 8 ملم، 10 ملم، و12 ملم.
- أقطار السحب النهائي: تتيح المنظومة المتدرجة الوصول بدقة متناهية إلى قطر نهائي يصل إلى 1.2 ملم.
- طبيعة المنتج النهائي: أسلاك حديدية مسحوبة ومجهزة إما على شكل لفائف للتعبئة والشحن المباشر، أو أسلاك مستقيمة ومقطوعة بدقة عند ربط الخط مع ماكينة استعدال وقطع حديد التسليح والأسلاك.
مراحل الإنتاج والقدرة الإنتاجية في خط السحب المتعدد المراحل
تتم عملية تقليص القطر عبر مراحل متتابعة ومدروسة هندسياً لضمان عدم تعرض السلك للانقطاع أثناء التشغيل السريع، وتتوزع القدرات الإنتاجية للمنظومة بحسب مرحلة السحب والقطر المستهدف على النحو التالي:
المرحلة الأولى: تقليل القطر الأولي
يتم في هذه المرحلة خفض قطر السلك من 6.5 ملم إلى 4 ملم. تبلغ الطاقة الإنتاجية لهذه المرحلة 3 أطنان يومياً، وتعمل على إزالة التشوهات الأولية وبدء التشكيل الميكانيكي المستمر للسلك الخام.
المرحلة الثانية: السحب المتوسط
يتم تقليص القطر في هذه المرحلة من 4 ملم إلى 2.5 ملم، وتصل القدرة الإنتاجية إلى 2 طن يومياً. تركز هذه الخطوة على ضبط انتظام القطر وتحسين مقاومة الشد للمعدن.
المرحلة الثالثة: السحب الدقيق
تشمل هذه المرحلة خفض القطر من 2.5 ملم إلى 1.5 ملم أو 1.6 ملم، بمعدل إنتاج يبلغ 700 كغ يومياً، حيث يكتسب السلك مرونة تشغيلية عالية وملمساً سطحياً متجانساً.
المرحلة الرابعة: السحب النهائي فائق الدقة
يتم تقليل القطر من 1.5 ملم أو 1.6 ملم وصولاً إلى القطر النهائي 1.2 ملم، وتبلغ القدرة الإنتاجية لهذه المرحلة 500 كغ يومياً، وهي المرحلة المسؤولة عن تسليم السلك بالمواصفة القياسية الدقيقة المطلوبة للتطبيقات الصناعية الدقيقة.
المرحلة الخامسة: التجميع واللف النهائي
يقوم الطبل الخامس بلف السلك النهائي المنتظم وتجميعه على بكرات أو حوامل خاصة، ليكون جاهزاً لعمليات التغليف أو النقل المباشر إلى خطوط الإنتاج اللاحقة مثل خط إنتاج الشبك المعدني أو ماكينات التشكيل.
المكونات الهندسية الرئيسية لخط سحب الأسلاك
يتألف خط السحب المتكامل من وحدات ميكانيكية وكهربائية متناسقة تعمل بتوافق تام لضمان استمرارية التشغيل ومنع توقف الخط، وتتضمن المكونات الأساسية ما يلي:
- نظام التغذية وحامل اللفائف (Pay-off Stand): يضمن فك لفائف الصلب الخام بسلاسة وبدون تشابك عند سرعات السحب العالية.
- وحدة إزالة القشور الميكانيكية (Mechanical Descaling Unit): تعمل على تنظيف سطح السلك من الصدأ والشوائب والأكاسيد الناتجة عن الدرفلة قبل دخوله قوالب السحب.
- صناديق التزييت والتبريد (Lubricant Die Boxes): تحتوي على مواد التزييت الجافة (مسحوق السحب) لتسهيل مرور السلك داخل قوالب كربيد التنجستن وتقليل الاحتكاك ودرجة الحرارة.
- طبول السحب الرئيسية (Drawing Capstans): مجموعة من 5 طبول معالجة حرارياً لمقاومة التآكل والاحتكاك، ومجهزة بنظام تبريد داخلي للحد من الإجهاد الحراري.
- وحدة التحكم الكهربائية والمحركات: تشتمل على محركات متزامنة يتم تحديد قدرتها الكهربائية الإجمالية بعد مراجعة متطلبات المشروع واستشارة القسم الفني، لضمان التوافق مع شبكات الكهرباء الصناعية في مصانع الخليج والعراق.
- نظام اللف والتجميع النهائي (Take-up Unit): وحدة متطورة لجمع السلك المسحوب بكثافة متجانسة ووزن دقيق يسهل عمليات المناولة والتوزيع.
تطبيقات الأسلاك المسحوبة في القطاع الصناعي
تستخدم الأسلاك الناتجة عن آلة سحب الأسلاك في مجموعة واسعة من القطاعات الحيوية في أسواق الكويت والعراق والبحرين وعُمان، ومن أبرز هذه التطبيقات:
- تصنيع شبك التسليح الإنشائي وشبك الأرضيات الخرسانية.
- إنتاج أسلاك الربط والتربيط المستخدمة في قطاع المقاولات والبناء.
- تغذية ماكينات تصنيع شبك برسي والشبك الملحوم وشبك السياج الأمني.
- صناعة المسامير والبراغي ومثبتات الهياكل المعدنية.
- إنتاج علاقات الملابس والمنتجات السلكية المنزلية والصناعية.
- تصنيع النوابض وسلاسل الربط والمشابك الفولاذية.
المعايير الهندسية لاختيار آلة سحب الأسلاك المناسبة
يتطلب الاستثمار في خطوط سحب الأسلاك تقييماً دقيقاً للمتطلبات الفنية للورشة أو المصنع لضمان أعلى عائد استثماري، ويشمل ذلك مراعاة النقاط التالية:
- مطابقة أقطار التغذية والمخرجات: التأكد من قدرة الماكينة على استيعاب أقطار التغذية المتاحة (من 5.5 ملم حتى 12 ملم) والوصول إلى القطر النهائي المطلوب بدقة.
- عدد مراحل السحب والطبول: يوفر نظام الطبول الخمسة تدرجاً مثالياً يمنع الإجهاد المعدني ويحافظ على صلابة وصلادة السلك.
- استهلاك الطاقة والتوافق الكهربائي: ينبغي التنسيق مع القسم الهندسي لحساب الأحمال الكهربائية الكلية وتحديد محولات القدرة المناسبة للمصنع.
- توفر قطع الغيار وسهولة الصيانة: اختيار خطوط إنتاج تعتمد على مكونات ميكانيكية وقطع غيار قياسية سهلة الاستبدال لتقليل فترات التوقف.
- إمكانية التكامل مع خطوط المعالجة الأخرى: مثل الربط المباشر مع ماكينات فرد وتقطيع الأسلاك أو خطوط إنتاج الشبك المعدني لتشكيل منظومة تصنيع متكاملة.
إرشادات السلامة المهنية والتشغيل الآمن
تتطلب المعدات الصناعية الثقيلة وسرعات الدوران العالية في خطوط معالجة الأسلاك تطبيق إجراءات صارمة للسلامة المهنية لحماية المشغلين وضمان سلامة بيئة العمل، وتتضمن الإرشادات الإلزامية:
- تدريب وتأهيل المشغلين: إلزام جميع العاملين على الخط بتلقي تدريب هندسي معتمد لفهم آليات التشغيل وسرعات التغذية وإيقاف الطوارئ.
- استخدام معدات الوقاية الشخصية (PPE): ارتداء النظارات الواقية، والقفازات المخصصة للتعامل مع الأسلاك الحادة، والأحذية الصناعية الواقية، وسدادات الأذن.
- فصل مصدر الطاقة الكهربائية: قطع التيار الكهربائي بالكامل وقفل لوحات التحكم (Lockout/Tagout) قبل البدء بأي عملية تنظيف، أو صيانة دورية، أو إزالة لأعطال الانسداد.
- حظر الاقتراب من الأجزاء المتحركة: عدم ملامسة طبول السحب، أو بكرات التوجيه، أو الأسلاك المتحركة بسرعة أثناء دوران الماكينة.
- تركيب حواجز الحماية والأقفال الكهروميكانيكية: التأكد من سلامة الحواجز الواقية وحساسات الإيقاف التلقائي عند فتح الأغطية أثناء التشغيل.
- الالتزام بتعليمات الشركة المصنّعة: تشغيل الخط ضمن حدود السرعات والحمولات المصممة هندسياً وعدم تجاوز مواصفات أقطار السحب المحددة.
- الفحص الدوري والتفتيش الوقائي: إجراء فحص منتظم للوصلات الكهربائية، ونظم التبريد، وصناديق التزييت، وقوالب السحب للتأكد من عدم وجود تآكل مفرط.
- الاستعانة بفني مؤهل: تكليف الفنيين المؤهلين حصراً بتنفيذ عمليات الضبط الميكانيكي الدقيق واستبدال قوالب السحب والصيانة الكهربائية.
الأسئلة الشائعة حول آلة سحب الأسلاك
ما هي الوظيفة الأساسية لقوالب السحب في آلة سحب الأسلاك؟
تعمل قوالب السحب المصنوعة من كربيد التنجستن على ضغط القطر الخارجي للسلك المعدني وإعادة تشكيله على البارد بدقة عالية أثناء مروره عبر الفتحة المخروطية، مما يحقق القطر المستهدف ويزيد من مقاومة الشد للسلك.
لماذا يتم استخدام نظام متعدد المراحل يتكون من 5 طبول؟
يضمن توزيع عملية تقليص القطر على 4 مراحل متتابعة حماية السلك من الانقطاع نتيجة الإجهاد الميكانيكي المفاجئ، كما يحافظ على مرونة وبنية الصلب الداخلية، بينما يُخصص الطبل الخامس لجمع ولف السلك النهائي بانتظام.
ما هي أقطار التغذية والإنتاج المتاحة في آلة سحب الأسلاك؟
تستقبل الماكينة أقطار تغذية خام تشمل 5.5 ملم، 6.5 ملم، 8 ملم، 10 ملم، و12 ملم، وتستطيع تخفيض القطر تدريجياً وبدقة عالية وصولاً إلى 1.2 ملم كقطر سحب نهائي.
كيف تختلف القدرة الإنتاجية باختلاف مراحل السحب؟
تبلغ القدرة الإنتاجية في المرحلة الأولى (من 6.5 ملم إلى 4 ملم) نحو 3 أطنان يومياً، وفي المرحلة الثانية (من 4 ملم إلى 2.5 ملم) 2 طن يومياً، وفي المرحلة الثالثة (من 2.5 ملم إلى 1.5 ملم) 700 كغ يومياً، بينما تصل في المرحلة الرابعة فائقة الدقة (من 1.5 ملم إلى 1.2 ملم) إلى 500 كغ يومياً.
كيف يتم تحديد متطلبات الطاقة الكهربائية لخط السحب؟
يتم تحديد القدرة الكهربائية بدقة بعد مراجعة متطلبات المشروع ودراسة القدرة الإجمالية للمحركات ونظام التبريد وسرعات السحب المستهدفة من خلال استشارة القسم الفني المتخصص.
هل يمكن ربط خط سحب الأسلاك مع ماكينات أخرى في نفس الورشة؟
نعم، يمكن ربط خط الإنتاج مباشرة مع ماكينة استعدال وقطع حديد التسليح والأسلاك لتحويل اللفائف المسحوبة إلى قضبان مستقيمة ومقطوعة، أو توجيهها لتغذية خط إنتاج الشبك المعدني وماكينات اللحام الآلية.
استشارات فنية وتجهيز خطوط الإنتاج الصناعية
توفر شركة صنعتگران برتر منظومة متكاملة من الخدمات الهندسية والاستشارية للمصانع والورش الصناعية في العراق والكويت والبحرين وسلطنة عُمان. ندعوكم للتواصل مع فريقنا الهندسي لدراسة متطلبات مشاريعكم، وتحديد مواصفات خطوط الإنتاج المناسبة، وفحص نوعية أسلاك التغذية وحديد التسليح، والحصول على عروض فنية ملائمة لاحتياجاتكم الإنتاجية.