

دليل أسعار ومواصفات آلة سحب الأسلاك للبيع

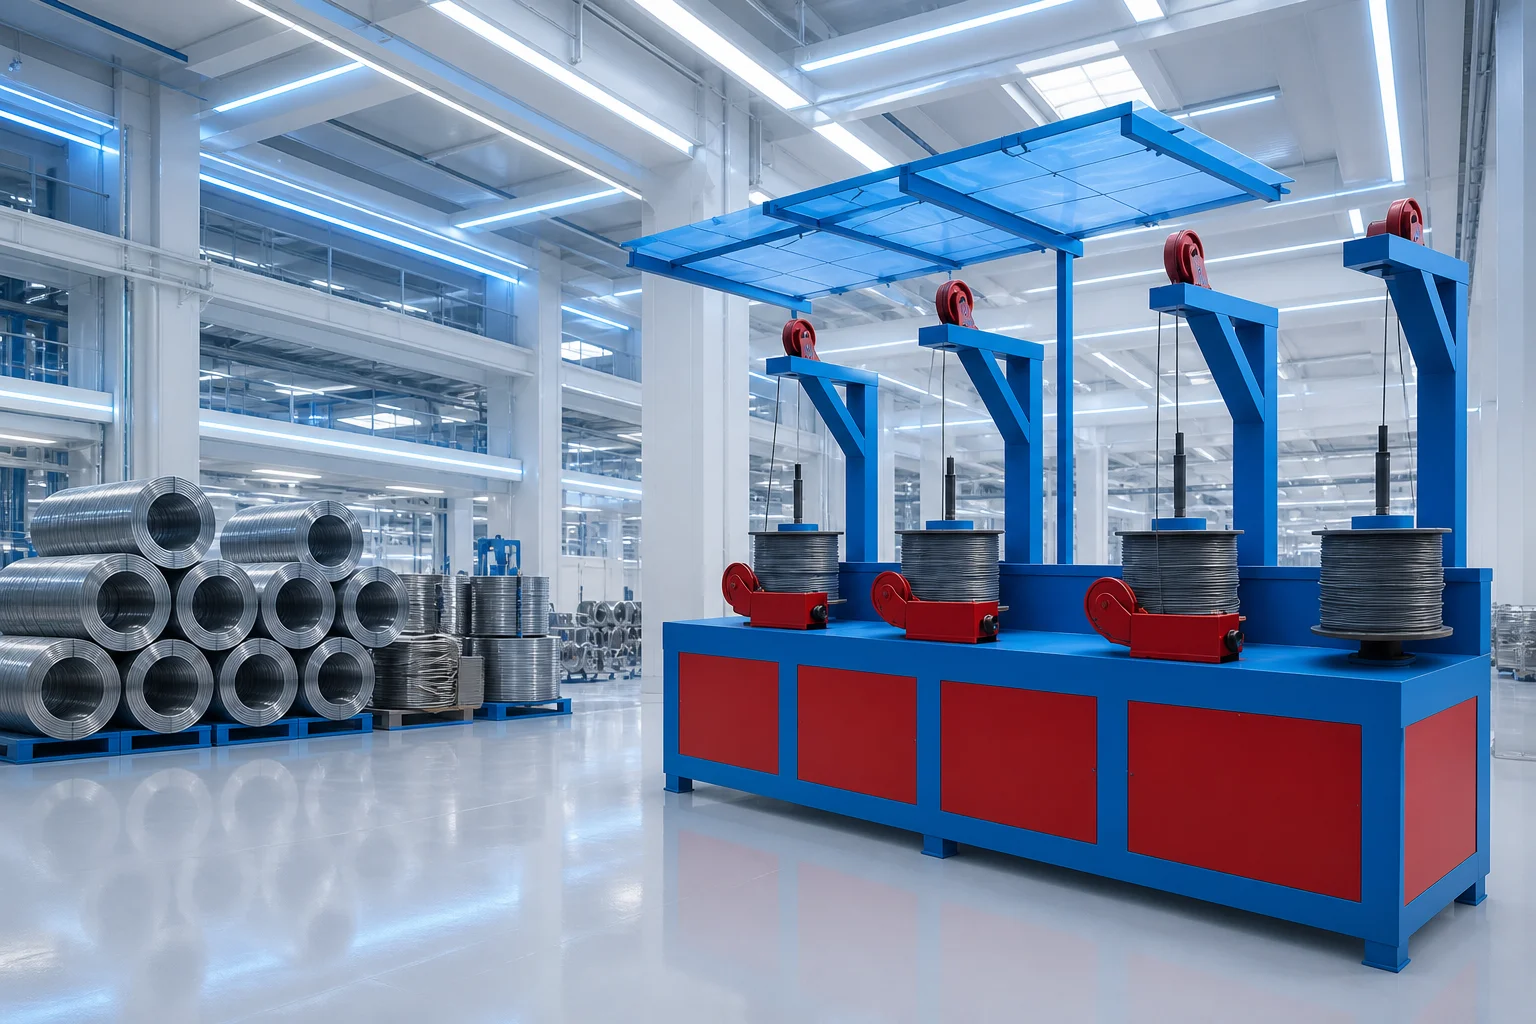
تعد آلة سحب الأسلاك العمود الفقري لخطوط الصناعات التحويلية والمعدنية، حيث تمثل المعدة الأساسية لتحويل قضبان الصلب والأسلاك الخام إلى أقطار دقيقة ومطلوبة في قطاعات البناء، تصنيع الشبك، والمسامير. يستعرض هذا الدليل الشامل الموجه للمستثمرين وأصحاب المصانع ومسؤولي المشتريات والمهندسين في أسواق العراق والكويت والبحرين وسلطنة عُمان، كافة التفاصيل الفنية، آليات التسعير المرجعية، ومعايير الاختيار الدقيقة لخطوط السحب متعددة المراحل وفق المتطلبات الصناعية المعتمدة حتى تاريخ أغسطس 2026 من خلال حلول شركة صنعتگران برتر.
ما هي آلة سحب الأسلاك وكيف تعمل؟
آلة سحب الأسلاك هي معدة صناعية ميكانيكية مخصصة لتقليص القطر المقطعي لأسلاك وقضبان المعادن عبر سحبها على البارد من خلال سلسلة متتابعة من قوالب السحب الصلبة تحت قوى شد محسوبة. تعتمد هذه العملية على مرونة المعدن وتشكيله دون إزالة أي رايش أو إهدار في المادة الخام، مما يؤدي إلى زيادة طول السلك بالتوازي مع تقليل قطره وتحسين خواصه الميكانيكية مثل مقاومة الشد وصلابة السطح.
تتكون الماكينة متعددة المراحل من محطات سحب متتالية، تشتمل كل محطة على صندوق تزييت، قالب سحب مدعوم بمادة كربيد التنجستن، وطبل دوار (Capstan) يوفر قوة الشد اللازمة لسحب السلك وتمريره إلى المرحلة التالية بسرعة متزامنة تحافظ على استمرارية الإنتاج دون انقطاع.
المواصفات الفنية لآلة سحب الأسلاك متعددة المراحل (5 طبول)
تتميز خطوط الإنتاج المتطورة بالاعتماد على نظام سحب متدرج متعدد المراحل يتألف من 5 طبول رئيسية، حيث يتم توزيع نسب التقليص الميكانيكي على مراحل متتالية لتفادي الإجهاد المفاجئ للمعدن. تتكامل هذه المنظومة لضمان أعلى درجات الاستقرار التشغيلي والجودة العالية للمنتج النهائي.
توزيع مراحل السحب ووظائف الطبول
يعمل الخط عبر منظومة ميكانيكية دقيقة مقسمة وظيفياً كالتالي:
- أربعة طبول للتقليص التدريجي: تتولى الطبول الأربعة الأولى مهمة سحب السلك وتمريره عبر القوالب لتقليل قطره بشكل مرحلي مدروس، مما يقلل من حرارة الاحتكاك ويمنع التصلب المبكر غير المرغوب فيه للمعدن.
- الطبل الخامس للتجميع واللف: يُخصص الطبل الأخير في المنظومة لعملية سحب المعايرة النهائية ولف وتجميع السلك المنجز على هيئة لفائف جاهزة للربط والتحميل أو التوجيه لعمليات التصنيع اللاحقة.
- الحفاظ على البنية البلورية للمعدن: توفر هذه التهيئة حماية تامة للخواص الميكانيكية للصلب وتقلل احتمالية انقطاع السلك أثناء السحب إلى أدنى المستويات.
أقطار التشغيل والتغذية والمنتج النهائي
صُممت الماكينة لمرونة عالية في التعامل مع مجموعة واسعة من قياسات المواد الخام وصولاً إلى أقطار ناعمة ودقيقة:
- أقطار الإدخال الخام المدعومة: 5.5 ملم، 6.5 ملم، 8 ملم، 10 ملم، و12 ملم.
- قطر الخروج النهائي الأدنى: يصل التدرج الإنتاجي النهائي إلى قطر 1.2 ملم.
- المواد الخام المتوافقة: الأسلاك الحديدية الخام، أسلاك الصلب الكربوني والفولاذ، والقضبان المعدنية القابلة للسحب على البارد.
- القدرة الكهربائية: غير محددة برقم ثابت، حيث يتم تحديد مواصفة المحركات ونظام التغذية الكهربائية وفقاً لموديل الآلة وسرعة الخط وحجم التجهيزات الإضافية بعد مراجعة المتطلبات الفنية للمشروع.
بيانات الطاقة الإنتاجية حسب مراحل التقليص
تتفاوت الطاقة الإنتاجية للآلة بناءً على قطر السلك الداخل وقطر السلك المستهدف بعد السحب، حيث تتطلب الأقطار الدقيقة سرعات سحب ومعدلات تخفيض مختلفة للحفاظ على الجودة. يوضح التوزيع التالي القدرات الإنتاجية المعتمدة لخط السحب:
- الإنتاج من قطر 6.5 ملم إلى 4 ملم: طاقة إنتاجية تبلغ 3 أطنان يومياً.
- الإنتاج من قطر 4 ملم إلى 2.5 ملم: طاقة إنتاجية تبلغ طنان يومياً.
- الإنتاج من قطر 2.5 ملم إلى 1.5 ملم أو 1.6 ملم: طاقة إنتاجية تبلغ 700 كغ يومياً.
- الإنتاج من قطر 1.5 ملم أو 1.6 ملم إلى 1.2 ملم: طاقة إنتاجية تبلغ 500 كغ يومياً.
تخضع هذه المعدلات الإنتاجية لانتظام التغذية بالمواد الخام، استخدام مواد التزييت المناسبة، وخبرة مشغلي الخط الصناعي، وتختلف القيم وفق نوع الآلة والمواد الخام المستخدمة في بيئة العمل الفعلية.
أشكال المنتجات النهائية والتكامل مع المعدات التكميلية
تمنح آلة السحب ذات الخمسة طبول المصانع والورش مرونة تشغيلية تتيح تلبية متطلبات السوق الإنشائي والصناعي بمختلف أشكال المخرجات:
- إنتاج الأسلاك على شكل لفائف: يتيح الطبل الخامس تفريغ السلك على شكل بكرات ولفائف بأوزان محددة، وهي الصيغة المفضلة لتوريد أسلاك التربيط، تصنيع المسامير، أو تغذية آلات نسج وتشكيل الشبك.
- إنتاج الأسلاك المستقيمة: يمكن ربط مخرجات الخط مباشرة مع وحدة فرد وتقطيع مستقلة، حيث تنتج ماكينة فرد وقطع الأسلاك أسياخاً وقضباناً مستقيمة بأطوال دقيقة جاهزة للاستخدام في شبك التسليح والعناصر الهيكلية.
العوامل المؤثرة في أسعار آلات سحب الأسلاك المتاحة للبيع
تخضع دراسة تكلفة وشراء ماكينات سحب الأسلاك لعدة محددات فنية وتشغيلية أساسية تؤثر بشكل مباشر على السعر النهائي للمعدة، وتتضمن ما يلي:
- عدد طبول السحب وقدرتها الميكانيكية: كلما زاد عدد مراحل السحب وتجهيزات الطبول المصنعة من سبائك مقاومة للتآكل، ارتفعت موثوقية الخط وقدرته على إنتاج أقطار أدق، مما ينعكس على القيمة الاستثمارية.
- مواصفات قوالب السحب وأنظمة التبريد: جودة قوالب كربيد التنجستن أو القوالب الماسية، وتكامل قنوات تبريد الطبول بالماء أو الهواء لضبط الحرارة الناتجة عن الاحتكاك.
- أنظمة الأتمتة ولوحات التحكم: استخدام محولات التردد (Inverters) وحساسات المزامنة بين الطبول لضبط السرعات آلياً ومنع الارتخاء أو الإجهاد الزائد للسلك.
- مستوى التجهيز والتكامل: تختلف التكلفة عند طلب الماكينة كوحدة سحب منفردة مقارنة بتجهيزها كخط متكامل يشمل حامل التغذية (Pay-off)، وحدة إزالة القشور الميكانيكية، ووحدات اللف والتفريغ المستمر.
- تكاليف الشحن والتركيب والضمان: رسوم التوريد، خدمات تدريب الكوادر الفنية في مصانع الخليج والعراق، وتوافر خدمات ما بعد البيع.
نظراً لتقلبات أسعار المعادن ومكونات التحكم الصناعي، فإن تسعير الماكينات يتطلب استشارة هندسية لتحديد مواصفات الطلب، حيث ينبغي استشارة القسم الفني في شركة صنعتگران برتر للحصول على كشف أسعار تفصيلي وتنافسي وفق المعطيات المرجعية لشهر أغسطس 2026.
دليل الاختيار والفحص الفني قبل الشراء
يتطلب اتخاذ قرار الشراء تقييماً فنياً دقيقاً لضمان ملاءمة الماكينة للأهداف الإنتاجية وطبيعة المشاريع المستهدفة:
تحليل احتياجات المصنع وحجم الإنتاج
يجب على مهندسي الإنتاج ومسؤولي المشتريات احتساب حجم الاستهلاك اليومي المستهدف من الأقطار المختلفة وتحديد ما إذا كان المشروع يتطلب مخرجات سميكة (مثل 4 ملم للشبك الإنشائي) أو أقطاراً دقيقة (مثل 1.2 ملم لأسلاك الربط)، لاختيار نسب التقليص المناسبة للمحركات وسرعة الطبول.
فحص جودة التصنيع والمكونات الميكانيكية
تشمل خطوات الفحص المسبق التأكد من معالجة أسطح الطبول بالتصليد الحراري أو طلاء الكروم الصلب لمقاومة الاحتكاك المستمر، ومراجعة نظام نقل الحركة والتروس وصناديق التروس لضمان العمل تحت أحمال السحب القصوى دون اهتزازات، مع فحص مجاري التبريد والتزييت الجاف لضمان عدم تعرض الأسلاك للقص أو التلف السطحي.
إرشادات السلامة المهنية وتشغيل الآلات
تخضع عمليات سحب الأسلاك لقوى شد ميكانيكية عالية وتتطلب التزاماً صارماً بمعايير السلامة المهنية لحماية المشغلين والحفاظ على كفاءة المعدات:
- تدريب المشغلين: يجب تأهيل وتدريب الكوادر الفنية على التعامل مع آليات إدخال السلك وتعديل سرعات الخط والتعامل مع حالات انقطاع الأسلاك الطارئة.
- معدات الوقاية الشخصية: إلزام جميع العاملين بارتداء نظارات الحماية، القفازات المقاومة للحرارة والقطع، أحذية السلامة ذات المقدمة الفولاذية، وحماية السمع.
- الحواجز ووسائل الحماية: التأكد من تركيب أغطية الأمان والحواجز الشفافة أو الشبكية فوق الطبول الدوارة وتفعيل أنظمة الإيقاف التلقائي في حال فتح الأغطية أثناء العمل.
- فصل مصدر الطاقة (LOTO): عزل التيار الكهربائي وقفل لوحات التحكم تماماً قبل إجراء أي أعمال صيانة، استبدال للقوالب، أو إزالة لأي انحشار ميكانيكي.
- الفحص الدوري للوصلات: مراجعة خطوط التزييت، أنظمة التبريد، وسخونة المحركات الكهربائية بشكل منتظم، مع الالتزام بتعليمات الشركة المصنّعة وعدم تشغيل الآلة خارج حدود الأقطار والمواصفات المعتمدة.
مقترح للربط الداخلي
لتعزيز الفائدة الفنية والاطلاع على التجهيزات التكميلية لخطوط معالجة الأسلاك، نقترح زيارة الصفحات التالية:
- أنواع آلات سحب الأسلاك
- ماكينة فرد وقطع الأسلاك
- خط إنتاج الأسلاك المعدنية
- قوالب سحب الأسلاك
- صيانة آلات سحب الأسلاك
الأسئلة الشائعة حول آلة سحب الأسلاك
ما هي الوظيفة الرئيسية للطبول الأربعة الأولى في الآلة؟
تتولى الطبول الأربعة الأولى تقليص قطر السلك الحديدي أو الفولاذي بشكل تدريجي ومحسوب عبر قوالب السحب، مما يحافظ على الخواص الميكانيكية للمعدن ويمنع انقطاعه تحت تأثير الإجهاد العالي.
ما هو دور الطبل الخامس في منظومة السحب ذات الـ 5 طبول؟
يُخصص الطبل الخامس لعملية السحب والمعايرة النهائية وتجميع ولف السلك المنجز على شكل لفائف وبكرات متناسقة جاهزة للاستخدام أو النقل.
ما هي أقطار التغذية المتاحة للماكينة وما هو أقل قطر يمكن إنتاجه؟
تستقبل الآلة أقطار إدخال متعددة تشمل 5.5، 6.5، 8، 10، و12 ملم، وتستطيع تقليص القطر تدريجياً ليصل في مراحله النهائية إلى 1.2 ملم.
كم تبلغ الطاقة الإنتاجية للماكينة عند السحب من قطر 6.5 ملم إلى 4 ملم؟
تبلغ الطاقة الإنتاجية المعتمدة لهذا المدى من التقليص نحو 3 أطنان يومياً في ظروف التشغيل القياسية.
هل يمكن إنتاج أسلاك مستقيمة ومقطعة باستخدام هذه الآلة؟
نعم، يمكن تحقيق ذلك من خلال دمج مخرجات آلة السحب مع وحدة فرد وتقطيع ملحقة، مما يمكن المصنع من إنتاج قضبان وأسياخ مستقيمة بأطوال هندسية دقيقة.
لماذا تختلف أسعار آلات سحب الأسلاك من مصنع لآخر؟
يرجع التفاوت إلى مواصفات المحركات الكهربائية، عدد محطات السحب وجودة مواد الطبول والقوالب، مستوى أتمتة لوحات التحكم، ونوعية التجهيزات الملحقة بالخط وفق متطلبات كل عميل.
طلب استشارة فنية وعروض أسعار
تقدم شركة صنعتگران برتر حلولاً هندسية متكاملة في مجال تصنيع وتوريد خطوط سحب الأسلاك ومعدات معالجة الحديد لمصانع وورش العمل في العراق والكويت والبحرين وسلطنة عُمان. يدعوكم فريقنا الهندسي للتواصل المباشر للحصول على:
- استشارة فنية متخصصة لتحديد تكوين الآلة الأمثل لمتطلبات منشأتكم.
- مراجعة دراسات الجدوى الفنية واحتياجات خطوط الإنتاج.
- فحص وتحديد مواصفات الأسلاك والمواد الخام المستهدفة.
- دراسة خطط رفع الطاقة الإنتاجية والتكامل مع ماكينات الفرد والقطع وتصنيع الشبك.
- الحصول على عرض فني وهندسي تفصيلي ملائم لمشروعكم.