

دراسة جدوى مشروع آلة سحب الأسلاك وتكلفة التشغيل

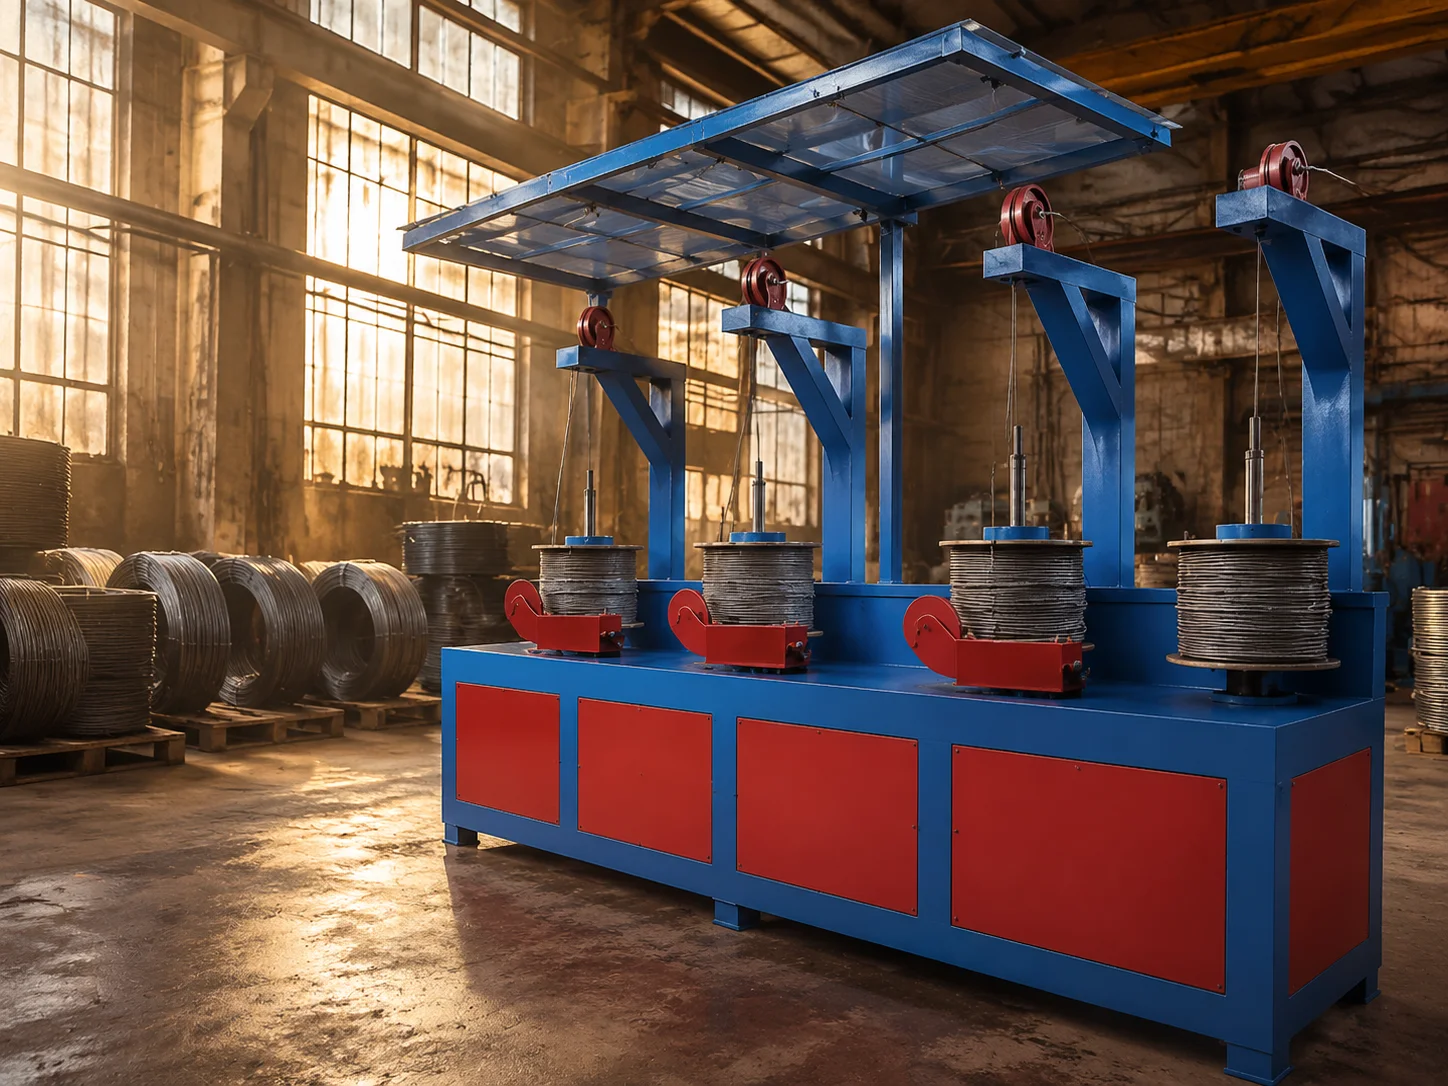
تعد صناعة تشكيل ومعالجة المعادن من الركائز الأساسية التي تدعم قطاعات البناء، والتشييد، والبنية التحتية، والمنتجات السلكية الهندسية في الأسواق الإقليمية مثل العراق، والكويت، والبحرين، وسلطنة عُمان. يمثل الاستثمار في آلة سحب الأسلاك خطوة استراتيجية لأصحاب المصانع والمستثمرين الراغبين في تأسيس خط إنتاج متكامل لتحويل قضبان الأسلاك الخام إلى أقطار دقيقة تلبي متطلبات تصنيع شبك التسليح، وشبك السياج، والمسامير، وأسلاك التربيط. تقدم شركة صنعتگران برتر حلولاً هندسية متطورة تضمن كفاءة التشغيل، وخفض تكاليف الإنتاج، وتحقيق أعلى معايير الجودة الصناعية وفق متطلبات دراسات الجدوى الفنية والاقتصادية المحدثة حتى أغسطس 2026.
مفهوم عملية سحب الأسلاك والأسس الهندسية للتشغيل
تعتمد عملية سحب الأسلاك على مبدأ التشكيل اللدن على البارد، حيث يتم سحب أسلاك الحديد عبر سلسلة متتالية من قوالب السحب (Drawing Dies) المصنوعة من كربيد التنجستن لتقليص مساحة المقطع العرضي وزيادة الطول تدريجياً. هذه العملية لا تؤدي فقط إلى تصغير القطر، بل تساهم أيضاً في تحسين الخواص الميكانيكية للسلك وزيادة مقاومة الشد بفضل ظاهرة التصليد الانفعالي.
يتالمواد الخام المستخدمة: لفائف أسلاك حديدية وفولاذية خام يتم إدخالها إلى خط الإنتاج بعد تنظيف السطح من طبقات الأكسدة.
المواصفات الفنية لخط إنتاج سحب الأسلاك متعدد المراحل
تتميز خطوط الإنتاج الحديثة بمرونة هندسية عالية تتيح التعامل مع نطاق واسع من المواد الخام وفق المتطلبات التشغيلية التالية:
- المواد الخام المستخدمة: لفائف أسلاك حديدية وفولاذية خام يتم إدخالها إلى خط الإنتاج بعد تنظيف السطح من طبقات الأكسدة.
- نطاق أقطار الإدخال: تدعم الآلة استقبال أقطار خام متعددة تشمل 5.5 ملم، و6.5 ملم، و8 ملم، و10 ملم، وتصل إلى 12 ملم.
- نطاق أقطار الإخراج النهائي: إمكانية تقليص القطر تدريجياً عبر مراحل السحب ليصل إلى 1.2 ملم لتلبية استخدامات التطبيقات الدقيقة.
- نظام الطبول: تعتمد الآلة على نظام مكون من 5 طبول صناعية، تنقسم إلى 4 طبول مخصصة لعمليات التقليل التدريجي للقطر، وطبل واحد مخصص لعمليات التجميع النهائي للسلك المسحوب.
- مرونة المنتج النهائي: إمكانية إنتاج أسلاك على هيئة لفائف مجمعة، أو تحويلها إلى أسلاك مستقيمة مقطوعة بدقة عند دمج وحدة التقويم والقطع في نهاية الخط.
- القدرة الكهربائية: تختلف متطلبات استهلاك الطاقة الكهربائية بحسب مواصفات الموديل المختار وسرعة السحب وعدد المراحل المفعلة.
معدلات الطاقة الإنتاجية حسب مراحل التقليل
ترتبط الطاقة الإنتاجية اليومية للآلة ارتباطاً مباشراً بقطر السلك المستهدف وعدد مراحل التقليص؛ حيث تنخفض الإنتاجية بالوزن كلما زادت نعومة القطر بسبب زيادة الطول الإجمالي الناتج عن نفس الكتلة. تتوزع القدرات الإنتاجية المعتمدة وفق المراحل التالية:
- مرحلة التقليل من قطر 6.5 ملم إلى 4 ملم: قدرة إنتاجية تصل إلى 3 أطنان يومياً.
- مرحلة التقليل من قطر 4 ملم إلى 2.5 ملم: قدرة إنتاجية تصل إلى 2 طن يومياً.
- مرحلة التقليل من قطر 2.5 ملم إلى 1.5 أو 1.6 ملم: قدرة إنتاجية تصل إلى 700 كيلوغرام يومياً.
- مرحلة التقليل من قطر 1.5 أو 1.6 ملم إلى 1.2 ملم: قدرة إنتاجية تصل إلى 500 كيلوغرام يومياً.
توضح هذه البيانات الهندسية ضرورة تخطيط جداول الإنتاج بناءً على متطلبات السوق المستهدف، وتوزيع ساعات العمل بين إنتاج الأسلاك الإنشائية ذات الأقطار المتوسطة والأسلاك الصناعية الدقيقة لضمان تحقيق أعلى عائد تشغيلي.
تحليل التكاليف الاستثمارية والتشغيلية للمشروع
يتطلب إعداد دراسة الجدوى المالية لمشروع سحب الأسلاك تقييماً دقيقاً للنفقات الرأسمالية والتكاليف التشغيلية المتكررة. يشمل التحليل المالي البنود الأساسية التالية:
النفقات الرأسمالية الأولية
- تكلفة المعدات والآلات: شراء آلة سحب أسلاك صناعية بنظام المراحل المتعددة، ووحدات فك اللفائف، ونظام التقويم والقطع، ولوحات التحكم الكهربائية.
- تجهيز الموقع والبنية التحتية: تجهيز الأرضيات الصناعية لتحمل الأحمال والاهتزازات، وتمديد شبكات الكهرباء الصناعية ثلاثية الأطوار، وشبكات التبريد بالماء المضغوط، وتهوية الورشة.
- المعدات المساعدة: توفير روافع شوكية أو روافع علوية (Crane) لتحميل لفائف المواد الخام بوزن يتجاوز الطن، ونقل لفائف المنتجات الجاهزة.
التكاليف التشغيلية المستمرة
- تكلفة المواد الخام: تمثل أسلاك الحديد الخام البند الأكبر في التكاليف الجارية، وتتأثر بحركة أسعار المعادن في الأسواق العالمية والإقليمية.
- تكلفة استهلاك الطاقة الكهربائية: يعتمد ذلك على مواصفات الطلب، وقدرة المحركات المركبة، وعدد ساعات التشغيل اليومية.
- المواد الاستهلاكية الصناعية: تشمل قوالب كربيد التنجستن، وبودرة التزييت وسحب الأسلاك (Drawing Lubricants)، وسوائل التبريد.
- أجور العمالة الفنية: تشمل المشغلين المؤهلين، وفنيي الميكانيكا، ومهندسي الإنتاج ومراقبة الجودة.
- الصيانة الوقائية وقطع الغيار: استبدال السيور، والتروس، والمحامل (Bearings)، وقوالب السحب المتآكلة بانتظام لتجنب التوقف المفاجئ.
العوامل المؤثرة على اختيار خط الإنتاج المناسب
يتعين على مسؤولي المشتريات وأصحاب المصانع مراعاة عدة معايير فنية وتشغيلية قبل اعتماد شراء خط السحب لضمان ملائمته للخطة الإنتاجية:
- مستوى الأتمتة ونظام التحكم: تفضيل الآلات المزودة بمغيرات سرعة ترددية (Inverters) ولوحات تحكم قابلة للبرمجة (PLC) لضبط سرعة الطبول ومزامنتها آلياً لتفادي انقطاع الأسلاك.
- كفاءة نظام التبريد: التحقق من وجود قنوات تبريد مائي داخلية للطبول وصناديق التزييت لمنع ارتفاع درجة حرارة السلك أثناء السحب السريع.
- جودة ونوعية قوالب السحب: استخدام قوالب ذات زوايا سحب محسوبة بدقة تتوافق مع نوع السلك ودرجة صلابته لتقليل قوى الاحتكاك والتشوه السطحي.
- سهولة الصيانة وتوفر قطع الغيار: اختيار خطوط إنتاج ذات تصميم يتيح الوصول السريع للأجزاء الميكانيكية والكهربائية لتقليل فترات التوقف.
متطلبات السلامة المهنية وبيئة العمل
تتضمن عمليات سحب وتشكيل المعادن مخاطر ميكانيكية وحرارية تستوجب تطبيق بروتوكولات أمان صارمة في الورش والمصانع لحماية الكوادر الفنية والحفاظ على المعدات:
- تدريب المشغلين: إلزام جميع العاملين ببرامج تدريبية متخصصة حول آليات تشغيل وضبط آلات السحب وإجراءات التوقف في حالات الطوارئ.
- معدات الوقاية الشخصية: ارتداء نظارات الحماية، وقفازات العمل المقاومة للقطع، وأحذية السلامة، وسدادات الأذن لتقليل أثر الضجيج الصناعي.
- حواجز الحماية والأمان: تركيب أغطية واقية وحواجز ميكانيكية حول الطبول الدوارة ووحدات لف الأسلاك لمنع الاقتراب أثناء التشغيل.
- فصل مصادر الطاقة: تطبيق إجراءات الإغلاق والتأمين (Lockout/Tagout) وفصل التيار الكهربائي بالكامل قبل البدء بأي أعمال تنظيف، أو ضبط للقوالب، أو صيانة ميكانيكية.
- الفحص الدوري للوصلات: مراجعة سلامة الكابلات الكهربائية، وأنظمة التأريض، وتوصيلات التبريد المائي، وفحص التروس والمحاور بانتظام.
- عدم تشغيل الآلة خارج حدود المواصفات: الالتزام بالأقطار المحددة ومعدلات السحب المصممة للآلة دون تجاوز طاقة المحركات لتجنب الأعطال الإجهادية.
- الاستعانة بفني مؤهل: حظر إجراء أي تعديلات كهربائية أو برمجية في لوحات التحكم إلا من قبل مهندسين وفنيين معتمدين.
الأسئلة الشائعة حول مشروع سحب الأسلاك وتكاليف التشغيل
ما هي أهمية نظام الطبول المتعددة في آلة سحب الأسلاك؟
يتيح نظام الطبول المتعددة توزيع نسبة التقليص الكلية للقطر على مراحل متتابعة ومتدرجة، مما يقلل الإجهاد الميكانيكي الواقع على السلك، ويمنع انقطاعه، ويحافظ على عمر قوالب السحب، مع زيادة كفاءة الإنتاج وسرعته.
كيف يؤثر قطر السلك النهائي على الطاقة الإنتاجية للآلة؟
تتناسب الطاقة الإنتاجية بالوزن عكسياً مع درجة تصغير القطر؛ حيث يؤدي سحب السلك إلى أقطار دقيقة مثل 1.2 ملم إلى زيادة كبيرة في طول السلك لكل طن، مما يتطلب وقتاً أطول وتشغيلاً عبر مراحل أكثر مقارنة بالأقطار الأكبر مثل 4 ملم.
ما هي المواد الاستهلاكية الأساسية اللازمة لتشغيل خط السحب؟
تتمثل المواد الاستهلاكية في قوالب كربيد التنجستن التي يتم تبديلها دورياً بعد تآكلها، وبودرة التزييت الجاف أو زيوت السحب المخصصة للحد من الاحتكاك، بالإضافة إلى فلاتر وسوائل التبريد.
هل يمكن إنتاج أسلاك مستقيمة ومقطوعة بنفس خط السحب؟
نعم، يمكن تحقيق ذلك من خلال دمج جهاز استعدال وقطع الأسلاك في نهاية خط السحب، مما يمنح المصنع مرونة لتوريد أسلاك على شكل لفائف أو قضبان مستقيمة ومقصوصة بأطوال محددة وفق متطلبات العملاء.
كيف يتم تحديد متطلبات الطاقة الكهربائية لمشروع سحب الأسلاك؟
تختلف القيم وفق نوع الآلة وعدد الطبول وسرعة خط الإنتاج ونوع المحركات؛ وينبغي استشارة القسم الفني لتحديد سعة القواطع والمحولات الكهربائية المطلوبة بدقة بناءً على الموديل المعتمد.
ما هي الفحوصات الفنية الواجب إجراؤها على الأسلاك المسحوبة؟
تتضمن الفحوصات الفنية قياس دقة القطر الخارجي باستخدام الميكرومتر، واختبار قوة الشد والاستطالة، والتأكد من خلو السطح من التشققات أو الخدوش الطولية الناتجة عن تآكل القوالب.
الاستشارة الفنية والطلب
تقدم شركة صنعتگران برتر الدعم الهندسي المتكامل للمستثمرين وأصحاب المصانع في منطقة الخليج العربي والعراق؛ لمساعدتكم في دراسة متطلبات مشاريع تصنيع الأسلاك وتحديد أنسب الحلول الفنية. ندعوكم للتواصل مع فريقنا الفني للحصول على مراجعة شاملة لمتطلباتكم الإنتاجية، وتحديد مواصفات خطوط السحب وقدرات المحركات المناسبة، وإعداد عرض فني تفصيلي يلبي تطلعات مشاريعكم الصناعية.